Обсудим ваш проект?
Подберём оборудование и подготовим коммерческое предложение за 24 часа.
Хотите стать частью команды?
Оставьте свои контакты и мы свяжемся с вами.
Нужна консультация?
Оставьте номер — наш специалист свяжется с вами в течение часа.
Заявка на оборудование
Заполните заявку, мы подготовим коммерческое предложение за 24 часа.
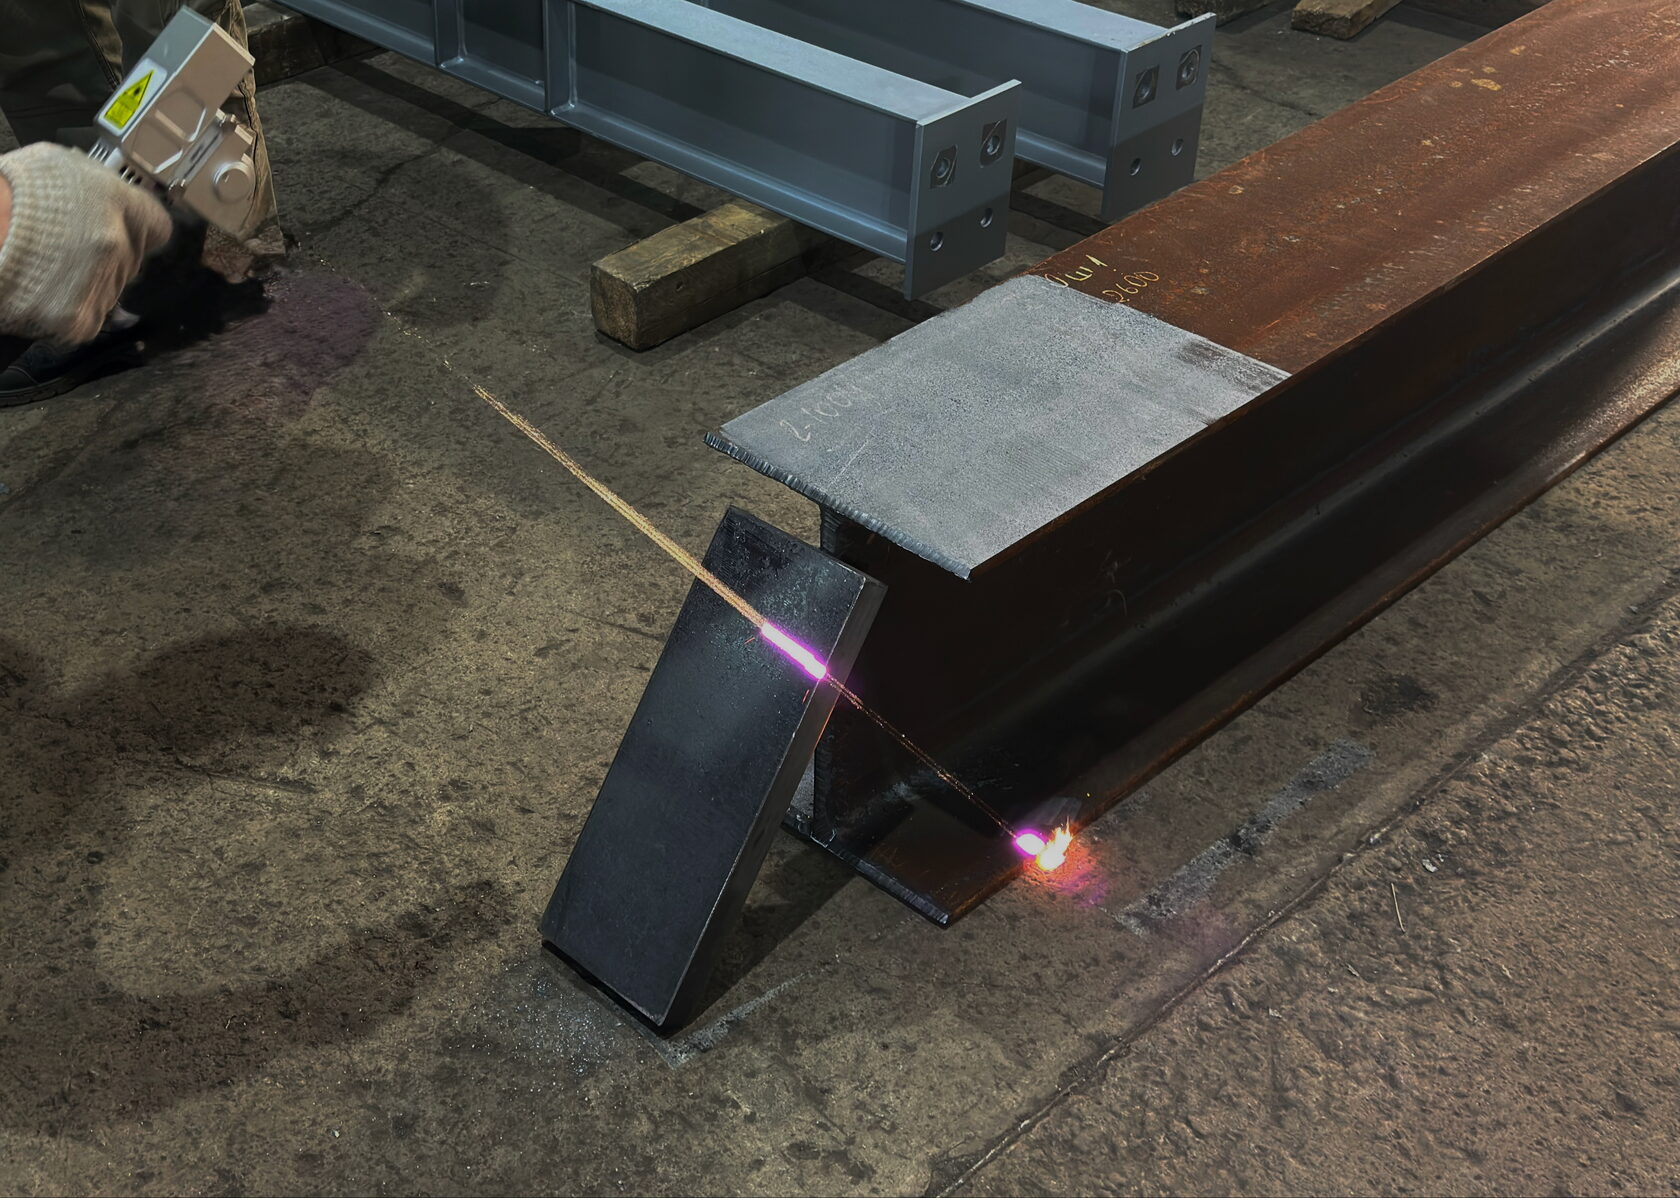
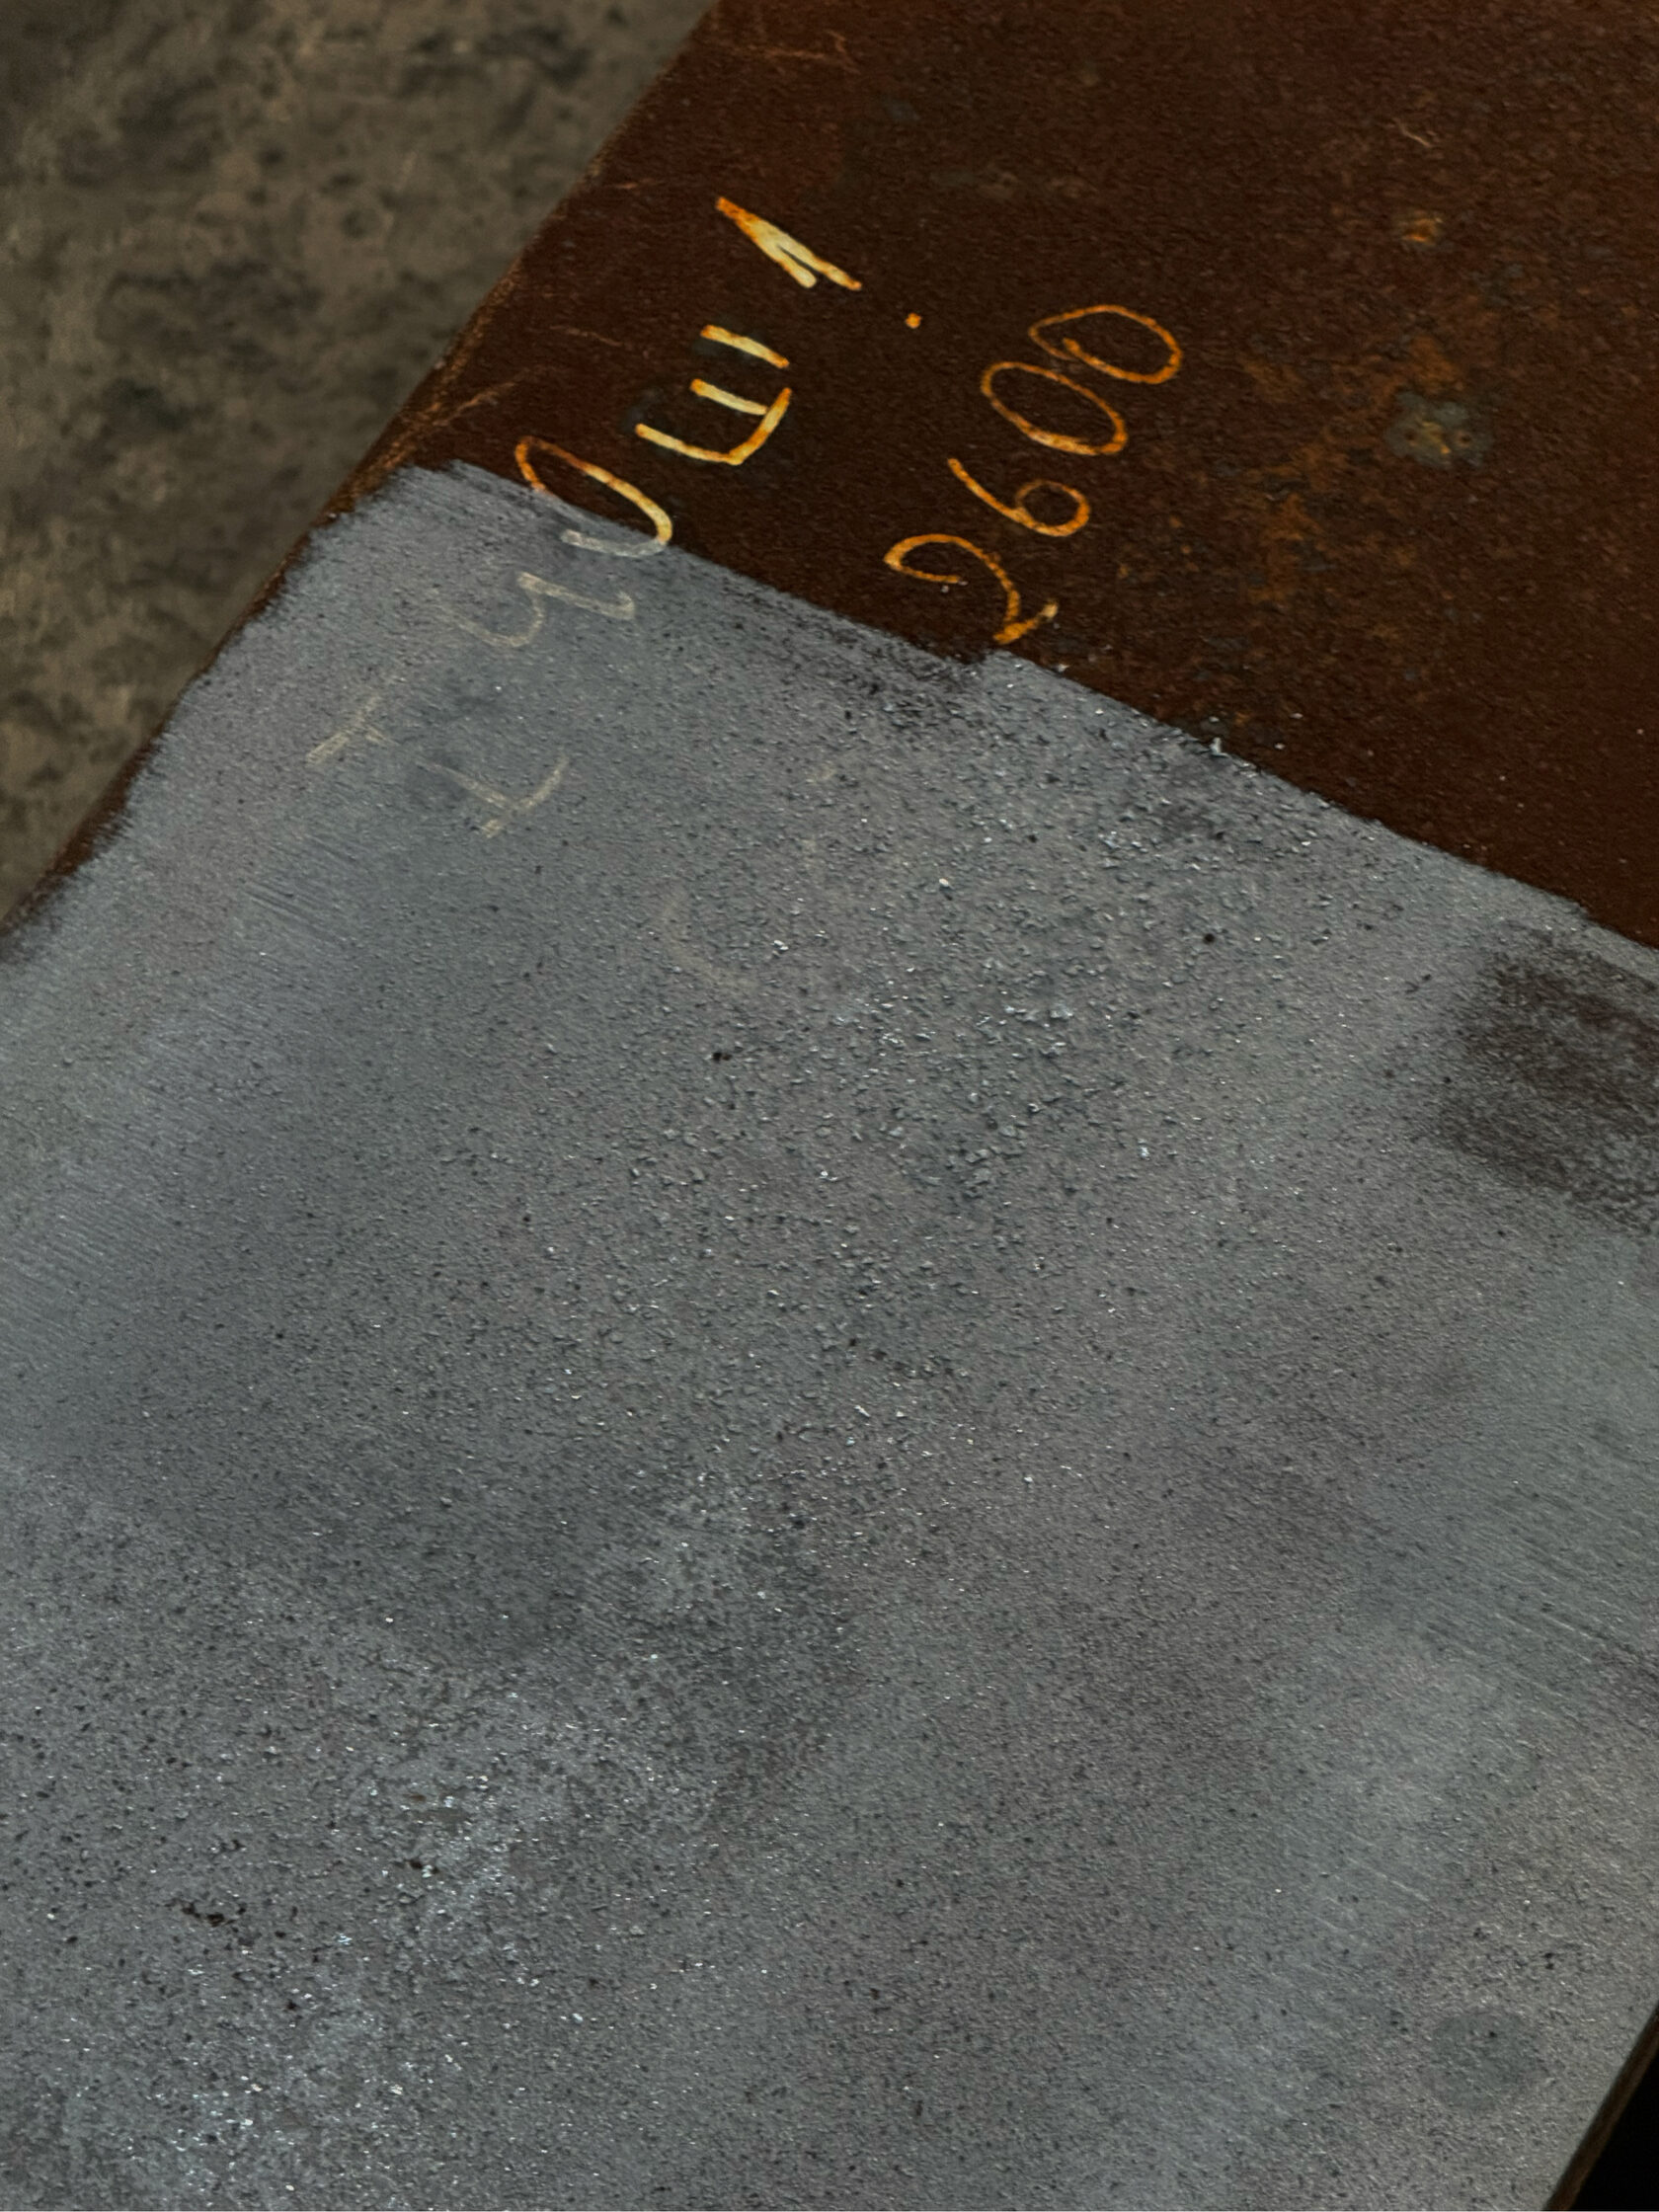
Провели демонстрацию аппарата лазерной очистки мощностью 3 кВт на производственной площадке заказчика. Проверяли очистку металла от окалины, ржавчины и оксидных загрязнений непосредственно на реальных заготовках и элементах металлоконструкций.
Задача
Перед заказчиком стояла практическая задача — сократить объём механической подготовки металла перед сваркой и получить стабильное качество очистки без повреждения поверхности.
В техническом задании отдельно были обозначены удаление окалины, ржавчины и оксидных плёнок, снижение количества дефектов сварных соединений из-за загрязнённых кромок и сокращение операций шлифовки и пескоструйной обработки. При этом требовалось сохранить геометрию и свойства основного металла.
Что проверяли
На демонстрации использовали аппарат лазерной очистки мощностью 3 кВт.
Оборудование запускали непосредственно в цехе. Режим подбирали по месту — меняли параметры в зависимости от состояния поверхности и характера загрязнения.
В ходе испытаний очищали подготовленные заказчиком металлические детали и участки конструкций. Проверяли:
Аппарат работал стабильно. В процессе демонстрации удалось подобрать рабочие режимы под несколько типов загрязнений и показать локальную обработку требуемых зон. Полученный результат был оценён положительно, замечаний к работе оборудования не зафиксировано.
Перед заказчиком стояла практическая задача — сократить объём механической подготовки металла перед сваркой и получить стабильное качество очистки без повреждения поверхности.
В техническом задании отдельно были обозначены удаление окалины, ржавчины и оксидных плёнок, снижение количества дефектов сварных соединений из-за загрязнённых кромок и сокращение операций шлифовки и пескоструйной обработки. При этом требовалось сохранить геометрию и свойства основного металла.
Что проверяли
На демонстрации использовали аппарат лазерной очистки мощностью 3 кВт.
Оборудование запускали непосредственно в цехе. Режим подбирали по месту — меняли параметры в зависимости от состояния поверхности и характера загрязнения.
В ходе испытаний очищали подготовленные заказчиком металлические детали и участки конструкций. Проверяли:
- насколько уверенно снимается окалина и ржавчина;
- можно ли работать локально, без обработки всей поверхности;
- насколько быстро можно менять режим под другую степень загрязнения;
- как выглядит поверхность после очистки перед последующей сваркой.
Аппарат работал стабильно. В процессе демонстрации удалось подобрать рабочие режимы под несколько типов загрязнений и показать локальную обработку требуемых зон. Полученный результат был оценён положительно, замечаний к работе оборудования не зафиксировано.
Результат
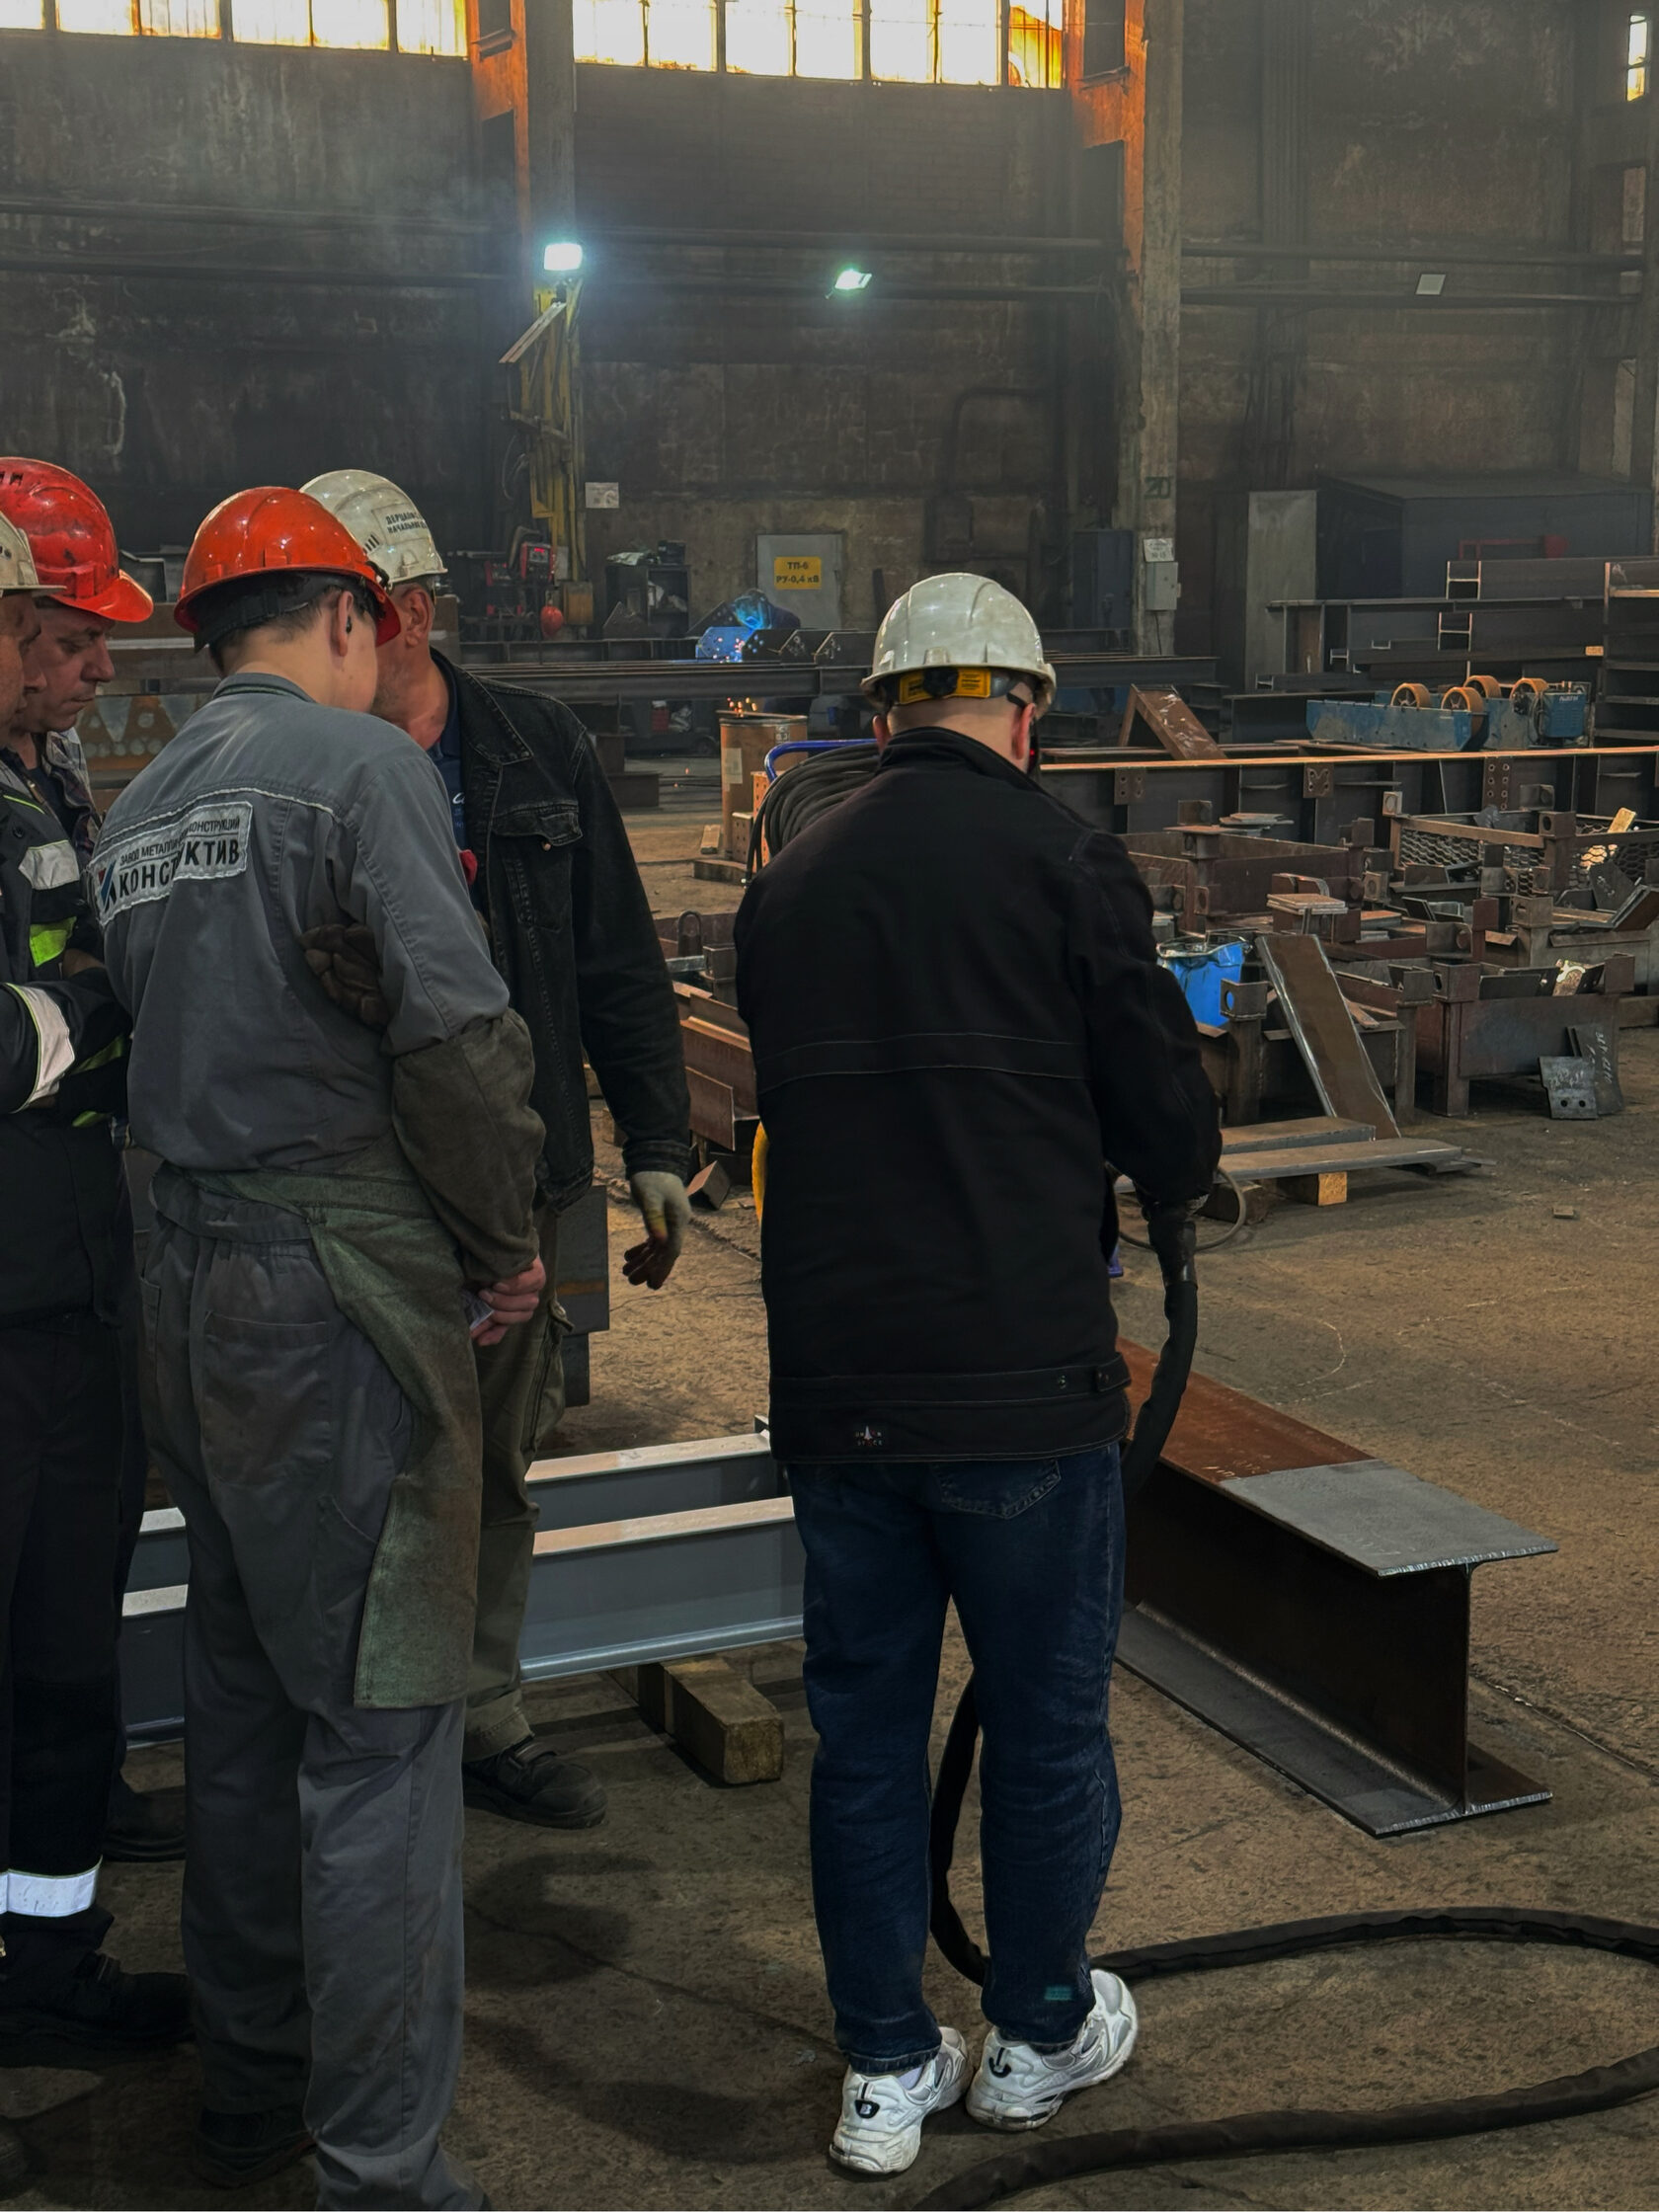
По итогам демонстрации подтвердили, что лазерную очистку можно применять для задач подготовки металла на данном производстве.
Главный результат — заказчик увидел работу оборудования не на выставочном образце, а на собственных деталях и в своих производственных условиях. Это позволило оценить реальную скорость очистки, качество поверхности и удобство подбора режимов.
После демонстрации была продолжена проработка поставки аппарата WP3000 мощностью 3000 Вт. Для этой версии в техническом предложении указана производительность очистки до 10–15 м²/ч, в зависимости от характера загрязнения и выбранного режима.
Такие демонстрации особенно полезны там, где оборудование подбирается под конкретную технологическую операцию. До покупки можно проверить результат на своём металле, понять реальные режимы работы и заранее оценить, насколько лазерная очистка впишется в существующий производственный процесс.